


Proizvodna linija vlaknocementnih plošč
Vodilni ponudnik rešitev za STROJE od leta 1965
Je vodilno podjetje v industriji strojev za plošče iz vlaknenega cementa/kalcijevega silikata in je prodalo več kot 200 linij po vsem svetu.
Zakaj izbrati nas
Tovarniška moč
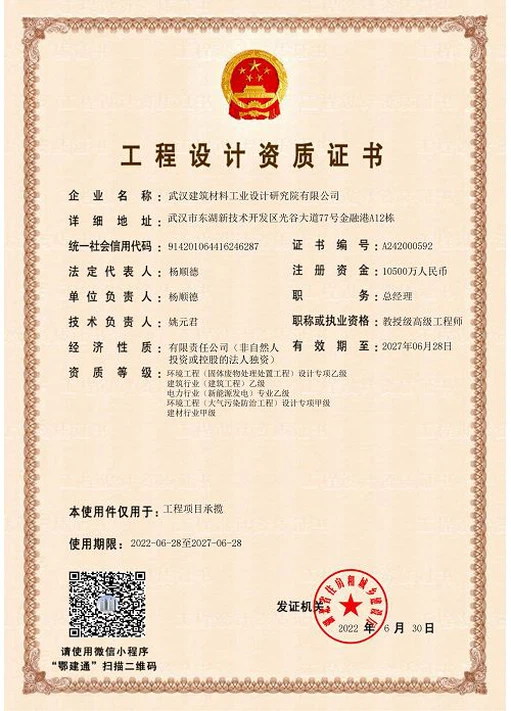
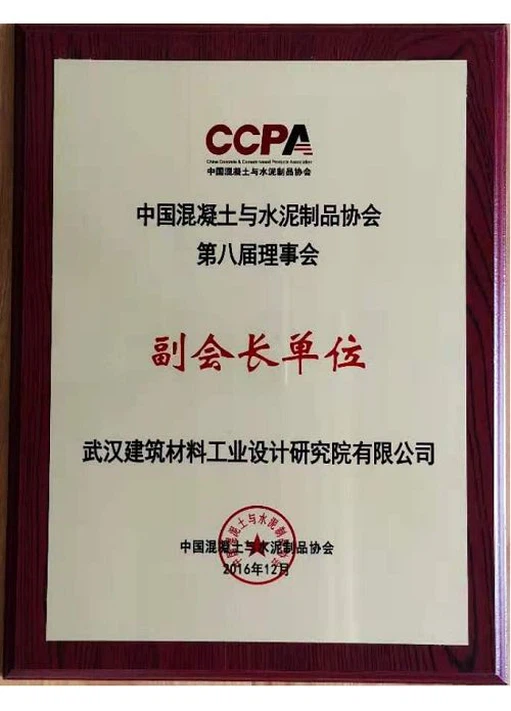
Wuhan Building Material lndustry Design & Research Institute Co., Ltd., podrejen CNBM, je bil ustanovljen leta 1965. Je vodilno podjetje v industriji strojev za vlaknocementne plošče/kalcijev silikat in je prodalo več kot 200 linij po vsem svetu.
Bogate izkušnje
Inštitut Wuhan se že več kot 40 let intenzivno ukvarja z industrijo plošč iz kalcijevega silikata/vlaknenocementnih plošč, doslej pa je sodeloval s številnimi velikimi podjetji v skupini, kot so SHERA, Saint-Gobain, ASK, Conch Cement itd., in je sodeloval v več kot 200 proizvodnih linijah na svetu.
Profesionalna ekipa
400 zaposlenih, vključno s 16 višjimi inženirji na ravni profesorjev, 70 višjimi inženirji, 90 inženirji s srednjim strokovnim nazivom ali višjim in 310 tehničnim osebjem z drugimi smermi.
Kontrola kakovosti
Podjetje razpolaga tudi s sodobnimi laboratoriji, ki kupcem s testiranjem surovin in končnih izdelkov pomagajo izbrati najustreznejše surovine in proizvodno formulo.
Sorodni izdelek
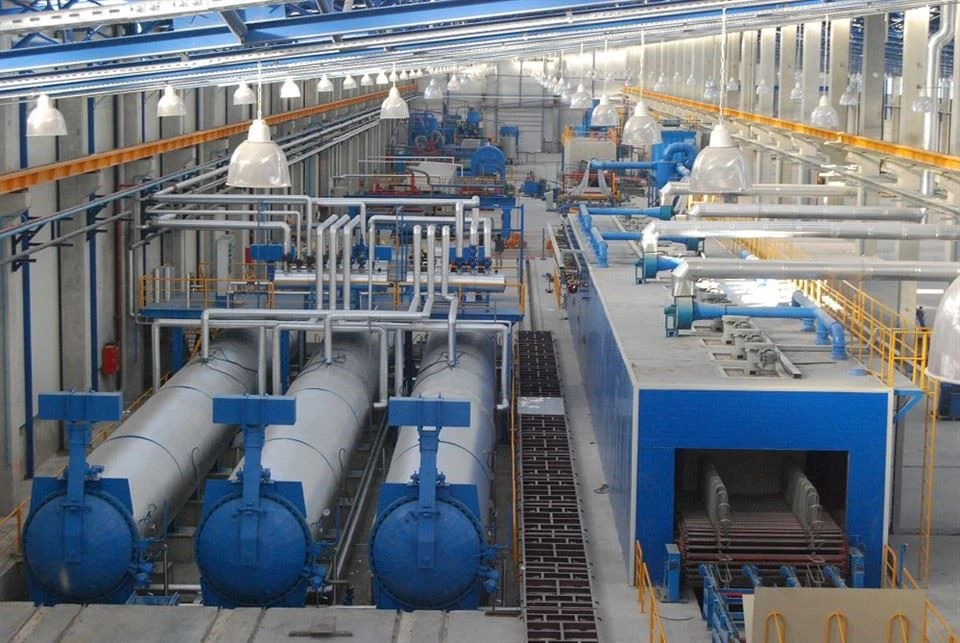
Proizvodna linija vlaknocementnih plošč
Oblikovalski center podjetja ima več kot 200 inženirjev, ki lahko strankam ponudijo najbolj profesionalen dizajn. Podjetje razpolaga tudi s sodobnimi laboratoriji, ki s testiranjem surovin in končnih izdelkov kupcem pomagajo izbrati najustreznejše surovine in proizvodno formulo.

Linija za proizvodnjo gaziranih betonskih blokov
Plošča iz porobetona je plošča z več poro, izdelana iz kremenčevega materiala in kalcijevega materiala kot glavne surovine, aluminijevega prahu kot materiala za proizvodnjo plina, jeklene mreže, obdelane z antikorozijsko obdelavo, mešanje z vodo, vlivanje in oblikovanje, predhodno strjevanje in rezanje, avtoklavirano zdravljenje in zdravljenje.
Ta kompozitni material ima lastnosti, podobne kamnu, vendar je vsestranski kot les. Zahvaljujoč odlični dimenzijski stabilnosti se vlaknocementna obloga ob temperaturnih spremembah ne premakne, za razliko od PVC-ja ali lesa. Fasada ali streha učinkovito ščiti vaš dom pred vremenskimi vplivi, kot so dež, veter, zmrzal in vročina, ter poskrbi za udobje v notranjosti. Vlaknocement ni samo odporen na vodo in vremenske vplive, zaradi svoje mineralne sestave je tudi neprepusten za gnitje, rjo, plesen, insekte in glodalce. Še več, to je negorljiv gradbeni material, ki vam daje dodaten mir v vašem dragocenem domu. Ker se med proizvodnim procesom uporabljajo pigmenti, odporni na UV žarke, se barve lepo starajo in sčasoma pridobijo lepo patino.
Vlaknocementne plošče in skrilavci združujejo najboljše alternativne materiale v enem. Je lahek in enostaven za uporabo, tako kot les ali PVC, vendar ima dimenzijsko stabilnost. Je robusten, tako da je zlom med montažo in življenjska doba zmanjšana na minimum. Druga velika prednost je, da vlaknocementne plošče zahtevajo malo vzdrževanja. Ko se umažejo, jih je treba samo obrisati z milnico in so kot nove. Ni potrebe po prebarvanju ali barvanju vsakih nekaj let.
Metode vgradnje vlaknocementnih plošč
Za namestitev najprej položite črte v skladu z zahtevami načrta in dejanskimi dimenzijami na mestu. Uporabite dinamično roko, da vodoravno pritrdite glavno kobilico na tla, s približno razdaljo 1 m med vsako kobilico, pri čemer zagotovite, da so kobilice obloge nameščene na isti ravni.
Pri polaganju vlaknocementne plošče mora biti dolga stranica plošče pravokotna na smer pomožne kobilice, stiki v smeri širine plošče pa zamaknjeni.
Razdalja od vijaka do roba plošče naj bo 15 mm, od vijaka do vogala plošče pa 50 mm. Razdalja med vijaki mora biti med 180 in 200 mm.
Preden zatesnite jekleno ploščo, zaskočite črto na površini jeklene plošče v skladu s pregrado kobilice in predhodno izvrtajte plitvo jamo na mestu, kjer poteka glava žeblja, da zagotovite, da bo deska po namestitvenem vijaku površina je ravna, glava vijaka se pogrezne v ploščo in je manj kot 0,5 mm od površine plošče.
Pri pritrjevanju vlaknocementne plošče začnite od sredine in nato pritrdite obod. Razmak med posameznimi ploščami ne sme biti manjši od 5 mm, od vrha vzdolžnega kanala pa mora biti dilatacijski spoj 10-15 m.
Uporaba proizvodne linije vlaknocementnih plošč
Zunanje fasade
Linija za proizvodnjo vlaknocementnih plošč je postala najboljša rešitev za avantgardne zunanje fasade. Prilagodljivost materiala omogoča arhitektom, da oblikujejo vizualno osupljive fasade, ki neopazno združujejo estetiko s funkcionalnostjo in postavljajo nov standard za sodobno arhitekturo.

Inovacije notranjega oblikovanja
Ta linija za proizvodnjo vlaknocementnih plošč, ki presega zunanjost, prodira v notranje prostore s transformativnim učinkom. Vsestranskost lahkih vlaknocementnih plošč od teksturiranih stenskih oblog do minimalističnih dizajnov stropov odpira kraljestvo možnosti, kar notranje oblikovalce spodbuja k redefiniranju prostorske estetike.
Integracija v pametne zgradbe
Ko svet sprejema dobo pametnih zgradb, se proizvodna linija vlaknocementnih plošč znajde v ospredju integracije. Zaradi njihove združljivosti z najsodobnejšimi tehnologijami so sestavni del infrastrukture, ki podpira brezhibno zbliževanje digitalne povezljivosti in fizičnih prostorov.
Uvod v proizvodni proces vlaknocementnih plošč
Postopek rezervoarja za vodo in rezervoarja za cement
Obstajata en rezervoar za čisto vodo in en rezervoar za blatno vodo; telo obeh rezervoarjev za vodo je varjeno z ogljikovim jeklom, rezervoar za blatno vodo se uporablja za zbiranje nazaj reciklirane vode iz proizvodnega procesa listov, blatna voda se vzame za mešanje v postopek gnojevke, za čiščenje Rezervoar za vodo se običajno uporablja za zbiranje čiste vode za čiščenje kletke iz klobučevine in mreže.
Postopek papirne mase
Postopek papirne mase vključuje stroj za uničevanje papirja, rafiner in rezervoar za shranjevanje papirne mase
Uničevalnik papirja se uporablja za uničevanje kraft papirja
Rafinerija, ki se uporablja za mletje papirne kaše v gnojevko in njeno črpanje v rezervoar za shranjevanje papirne mase.
Rezervoar za shranjevanje papirne mase se uporablja za shranjevanje papirne mase.
Postopek vakuumske dehidracije vode s tekočo gnojevko
Za oblikovanje plošč lahko izberete tekoči sistem za oblikovanje gnojevke ali sistem za oblikovanje plošč Hatschek, ki ga lahko prilagodimo glede na zahteve strank.
Dobro premešana gnojevka se pretaka v pretočno posodo za gnojevko, nato se iz škatle za gnojevko prenese v tekoči filc, da se oblikuje plast gnojevke, z vakuumsko dehidracijo in stiskalnico s prsnim valjem za oblikovanje plasti pločevine, po plasteh valjanje okroglih plošč za oblikovanje bobnastega valja, nato s samodejnim rezanjem do Oblikujte ravne mokre liste.
Separator zraka in vode: Uporablja se za ločevanje mešanice vode in pare, ekstrahirane iz vakuumske škatle, ki teče v zbirni vodnjak, zrak pa se črpa nazaj v vakuumsko črpalko.
Postopek oblikovanja tekoče brozge
Po oblikovanju listov za oblikovanje valjev, nato s samodejnim laserskim pozicioniranjem in rezanjem, gre cel PC mokrih listov v postopek transporta.
Visokotlačni vodni rezalni sistem
Ta sistem za visokotlačno vodno rezanje je naša lastna patentirana oprema z uvoženo visokotlačno vodno črpalko za ustvarjanje visokotlačne vode za urejeno rezanje mokrih listov na tekočem traku.
Oblikovanje mokre pločevine in postopek transporta mokre pločevine
Ta postopek se uporablja za prenos odrezanega dobro mokrega lista z oblikovalnega valja za transport mokrih listov na položaj in samodejno rezanje robov.
Samodejni zlagalnik
Naenkrat je mogoče zložiti dva lista. Prisesek posrka mokre rjuhe iz sprejemnega tekočega stroja in šablone na vozičku na drugem delovnem mestu, nato pa jih zloži na voziček na srednjem položaju (z vakuumskim sesanjem visokotlačnega ventilatorja). Natančno premikanje priseska je doseženo z zobnikom na nihajni roki, ki ga potiska hidravlična potisna palica.
PLC krmiljenje, samodejno delovanje.
Funkcija: Samodejni zlagalnik se uporablja za sortiranje in zlaganje kakovostnih in slabših izdelkov iz vlaknocementnih plošč/plošč iz kalcijevega silikata.
Izdelki so urejeno zloženi in visoko avtomatizirani, kar bo učinkovito izboljšalo učinkovitost proizvodnje.
Stiskalnica stroj
Uporablja se za povečanje gostote in trdnosti izdelkov,
Standardni tlak: 7000 ton, velikost stiskalnice: 1350 * 2700/3200 mm, razmik: 1200 mm, delovni hod: 400 mm, hitrost pritiska: 0,05 ~ 0,25 mm/s;
Hitrost povratka: 15 mm/s
Avtomobil za prevoz tiskarskih vozil in iz njih: ena enota.
Moč: 27,5kw
Vlečni sistem vozička
Dovoljena obremenitev: 20T
Notranja razdalja namizne tirnice: 750 mm
Pohodni mehanizem:
Model reduktorja: Fa67-60-y-1.5, I=50
Ustrezna hitrost motorja: 1380r / min, moč: 1,5kw
Hitrost vožnje vozička: 9m / min
Šablonski stroj za vakuumsko odstranjevanje iz kalupa
Gibanje avtomobila ter dviganje in spuščanje priseska nadzira servo motor.
Stroj za odstranjevanje šablon loči šablono in liste na vozičku, šablona se namesti na stroj za ščetkanje olja za ščetkanje olja, listi pa se naložijo na drugi stranski voziček. Za vsake 150 mm liste dodajte en avtoklavni prepletni distančnik.
Natančno premikanje priseska je doseženo z zobnikom na nihajni roki, ki ga potiska pnevmatska potisna palica.
PLC krmiljenje, samodejno delovanje.
Postopek avtoklava
Zaradi značilnosti vlaknocementne plošče/kalcijev silikatne plošče se apno in kremenčev pesek v prahu uporabljata kot glavni surovini v proizvodnem procesu, ki mora dobiti kemično reakcijo pri visoki temperaturi in višjem tlaku, kar omogoča mešanje vseh surovin Dovolj dobro in naredite plošče boljšo trdoto in moč.
Kotel
V proizvodnem procesu vlaknocementne plošče/plošče iz kalcijevega silikata se za predelavo uporabljata avtoklav in sušilnik ter
Toplotno energijo avtoklava in sušilnika dobavlja kotel!
Sušilnik
Uporablja se za sušenje vlaknocementne plošče/plošče iz kalcijevega silikata, po strjevanju v avtoklavu je vsebnost vlage v vlaknocementni plošči približno 25 %. Pred brušenjem, robljenjem in posnemanjem, vlaga
Vsebnost je treba zmanjšati na manj kot 15 % s sušilnikom. Prednosti sušilnega stroja so visoka proizvodna učinkovitost, lep videz, priročno vzdrževanje in enostavno upravljanje.
Kateri dejavniki določajo ceno vlaknocementnih plošč?
Dodajanje vlaken visokokakovostni cementni matrici lahko izboljša odpornost materiala na razpoke in krhkost ter poveča njegovo sposobnost deformacije.
Vrsta vlaken, dolžina, dimenzije prečnega prereza in lastnosti lepljenja s cementno matrico vplivajo na makroskopske lastnosti materiala vlaknenocementne plošče.
Vlaknocementno ploščo je mogoče oblikovati z različnimi metodami, kot so tradicionalno ulivanje, izdelava papirja, oblikovanje, ekstrudiranje itd. Metoda usposabljanja bo običajno imela določen vpliv na vašo uspešnost.
Ceno vlaknocementne plošče določajo različne surovine, proizvodni procesi in inherentne lastnosti same plošče.
Dejavniki, ki vplivajo na ceno surovin vlaknocementnih plošč, so:
Sestava:Vrsta vlaken, razred cementa, celuloza
Proizvodni proces:Vrsta proizvodne opreme, ali je proizvodna oprema popolna (hidravlična stiskalnica in njena tonaža).
Naknadna nega:Nacionalni predpisi zahtevajo obvezno sedemdnevno obdobje sušenja v določeni sobi za sušenje.
Naša tovarna
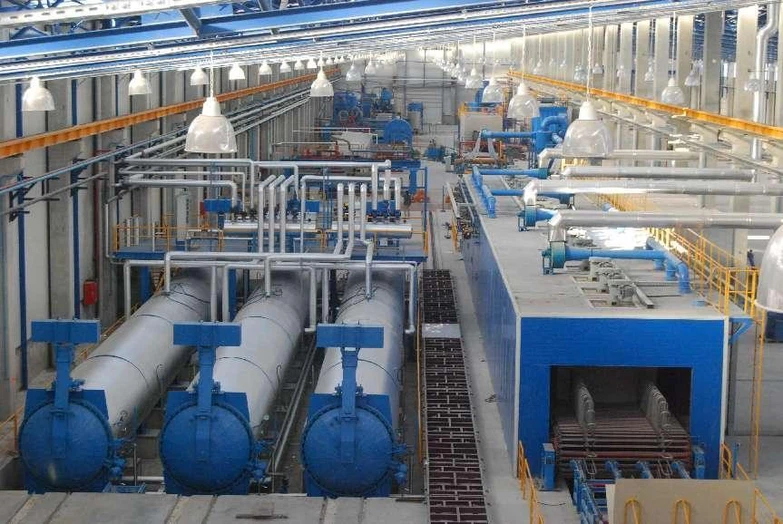

Certifikat
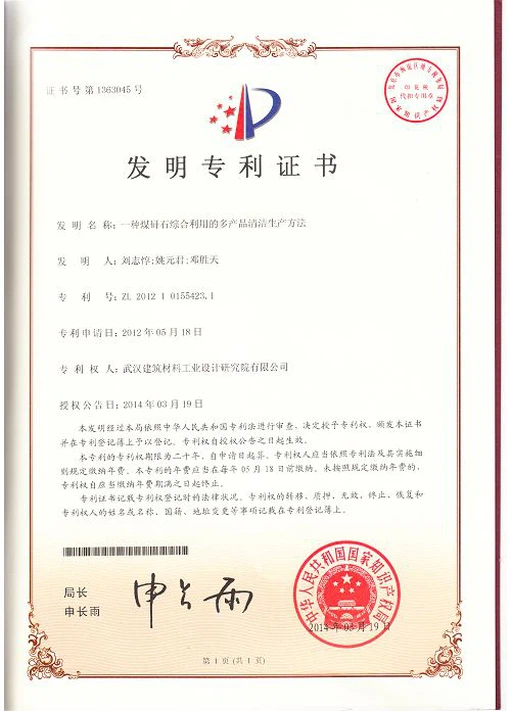
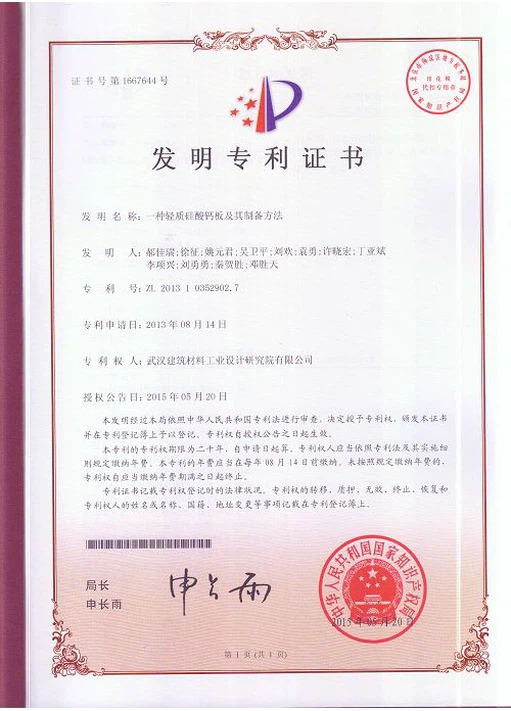


pogosta vprašanja
Priljubljena oznake: proizvodna linija vlaknocementnih plošč, proizvajalci, dobavitelji, tovarna proizvodne linije vlaknocementnih plošč
Morda vam bo všeč tudi


Pošlji povpraševanje